


Cat:CNC 롤 회전 선반
고정밀 CNC 롤 선반
이 일련의 공작 기계는 주로 통과 및 프로세스 롤에 사용됩니다. 또한 롤의 외부 원과 롤 넥을 돌릴 수 있으며 롤과 비슷한 부분을 돌릴 수도 있습니다. 주철 강철, 단조 강철, 합금 강철, 냉장 주철, 연성 철, 텅스텐 카바이드 롤러 링 및 기타 재료를 절단하는 ...
세부 사항을 참조하십시오
9톤짜리 작업 롤이 센터 사이에 놓여 있고 작업 시트에서는 마모된 저널 키홈을 다시 절단하고 끝면에 탭 구멍 4개를 요구합니다. 고정 툴링만 사용하는 선반에서는 해당 롤을 언로드하고 밀링 기계로 이동한 후 다시 척으로 고정하고 표시하고 가공한 다음 다시 가져와 마무리 패스를 위해 다시 설정해야 합니다. 대부분의 롤 가게에서는 우회로가 전체 교대를 먹습니다.
업계에서 라이브 도구라고도 부르는 구동 도구는 우회를 제거합니다. 회전식 절삭 공구를 수용하고 이를 터릿이나 공구 포스트에서 구동하는 전동 홀더이므로 데이텀 손실 없이 동일한 설정으로 롤을 회전시키는 동일한 기계에서 밀링, 드릴링, 태핑 및 홈 가공이 수행됩니다. 짧은 대답: 롤 작업에 키홈, 플랫, 오일 홀, 단면 패턴 또는 롤인 홈이 정기적으로 포함되는 경우 구동 스테이션은 일반적으로 수십 개의 작업 내에서 비용을 상환합니다. 긴 대답은 브로셔가 아닌 기능에 맞게 스테이션의 토크, 인터페이스 적합성 및 크기 조정에 관한 것입니다.
고정 홀더는 인서트나 드릴을 고정하고 고정합니다. 모든 절삭 동작은 공작물 스핀들에서 발생하므로 기계는 직경, 숄더, 면, 모따기 및 반경과 같은 회전 표면만 생성할 수 있습니다. 작업의 핵심으로 남아 있는 롤 선반의 경우 구동 툴링은 이에 대해 아무것도 바꾸지 않습니다.
구동 도구는 도구에 독립적인 회전 동작을 추가합니다. 홀더 내부의 기어 트레인(또는 더 높은 등급의 모델에서는 베벨 또는 유성 세트)이 콜릿이나 아버를 터렛의 구동 샤프트에 고정된 비율로 회전시킵니다. 이 한 가지 추가로 기계가 수행할 수 있는 작업이 변경됩니다.
마지막 요점이 경제를 주도합니다. 롤이 선반을 떠났다가 돌아올 때마다 누군가는 롤을 다시 척으로 고정하고 런아웃을 다시 표시하고 도구를 다시 터치해야 합니다. 5톤 롤에서는 시간 단위로 측정됩니다.
인터페이스는 실제로 구매할 수 있는 제품을 결정합니다. VDI 30 및 VDI 40 시트는 중형 선반을 지배합니다. BMT 45, 55 및 65는 더 무거운 기계에 일반적이며 구동 커플링이 더 크기 때문에 더 많은 토크를 전달합니다. Capto C5, C6, HSK-T는 반복 가능한 공구 변경이 피크 토크보다 중요한 경우에 나타납니다. 홀더를 지정하기 전에 시트 크기, 스테이션 구동 비율, 라이브 툴링이 적용된 상태에서 기계가 허용하는 최대 스핀들 속도 등 세 가지 숫자를 확인하십시오. 많은 선반에서 천장은 회전 속도보다 훨씬 낮습니다.
Driven Tooling이 모든 기능에 대한 답은 아닙니다. 아래 표는 역별로 결정하는 가장 빠른 방법입니다.
| 작동 | 고정 홀더 | 구동 도구 | 실용주의 사항 |
|---|---|---|---|
| OD 터닝, 페이싱, 챔퍼링 | 예 | 필요하지 않음 | 스핀들 회전으로 표면이 생성됩니다. |
| 롤 저널의 키홈 | 아니요 | 예 | 로터리 커터와 고정된 C축 |
| 저널의 평면 또는 스패너 면 | 아니요 | 예 | 방사형 홀더; 중심에서 오프셋된 경우에만 Y축 |
| 끝면의 볼트 원 또는 탭 구멍 | 아니요 | 예 | 축 홀더, C축 인덱싱, 리지드 태핑 |
| 방사형 오일 또는 냉각 구멍 | 아니요 | 예 | 관통 공구 절삭유가 차이를 만듭니다 |
| 바 롤의 홈과 리브 통과 | 아니요 | 예 | 볼륨 전용 노칭 머신 |
규칙이 아닌 필터로 읽어보세요. 롤 자체 회전으로 인해 형상이 커지면 고정 홀더가 더 저렴하고 단단하며 유지 관리가 더 쉽습니다. 그렇지 않은 경우 구동 스테이션이 기계에 롤을 유지하는 유일한 방법입니다.
공구의 토크는 스테이션의 사용 가능 여부를 결정하며, 사양서에 있는 모터 정격과 동일하지 않습니다. VDI 30 스테이션은 일반적으로 콜릿에서 15~30Nm를 전달합니다. 2:1 감소를 갖춘 BMT 55 또는 65 스테이션은 제작사에 따라 60~120Nm를 전달할 수 있습니다. 비율이 고정되어 있기 때문에 속도가 증가하면 사용 가능한 토크가 떨어지므로 1,500rpm에서 편안하게 절단하는 스테이션은 동일한 재료에서 5,000rpm에서 멈출 수 있습니다.
롤 재료는 이것을 콘크리트로 만듭니다. 부드러운 45# 강철 저널은 쉽게 기계로 가공됩니다. 유도 강화 60 HRC 쉘은 그렇지 않습니다. 경화된 롤 표면은 일반적으로 세라믹 또는 CBN 인서트로 선삭되거나 밀링이 아닌 연마되므로 밀링하려는 형상이 경화 영역에 있는지 아니면 더 부드러운 저널 및 단면 영역에만 있는지 확인하십시오.
깊은 형상의 소직경 드릴과 엔드밀에는 절삭 부위에 분사하는 대신 홀더를 통해 전달되는 공구 관통 절삭유(보통 20~40bar)가 필요합니다. 칩 배출은 나머지 절반입니다. 안정 받침대 근처에서 작동하는 방사형 홀더는 여유 공간이 제한되어 있으며 도달 거리 문제를 해결하는 장거리 홀더는 종종 동일한 속도로 채터링을 다시 발생시킵니다.
홀더가 생산에 들어가기 전 두 가지 승인 확인: 홀더 표면에서 50mm(이상적으로는 0.01mm 이상)에서 표시된 총 런아웃 및 최대 라이브 툴 속도에서 G2.5까지의 균형. 둘 다 확인하는 데 비용이 저렴하고 나중에 발견하는 데 비용이 많이 듭니다.
구동 스테이션을 정당화하는 가장 명확한 방법은 대안의 가격을 책정하는 것입니다. 아래 차트는 하나의 키홈과 4개의 끝면 탭 구멍이 있는 중간 크기 작업 롤을 사용하여 선반 위 라이브 스테이션과 대부분의 작업장이 사용하는 두 가지 경로를 비교합니다.
롤당 설정 시간(분)
선반 위의 구동 도구 - 12분
핸드 레이아웃 및 연삭 - 95분
두 번째 기계 경로 - 165분
그 격차는 노동만이 아니다. 오프 선반 라우팅은 슬링, 지게차 및 재척 작업에서 롤 저널이 찌그러지고 동심도가 손실되기 때문에 취급 위험이 추가됩니다. 일정 비용도 발생합니다. 5톤 롤을 처리할 만큼 큰 밀링 기계는 일반적으로 사용 중이므로 롤은 작업자를 기다리기 전에 대기열에서 기다립니다.
가장 일반적인 사양 실수는 반복되는 경향이 있습니다.
홀더 선택은 기계를 따르며 그 반대는 아닙니다. 견고한 베드, 무거운 심압대 및 고정된 C축을 갖춘 롤 선반은 라이브 스테이션의 생산성을 높여줍니다. 가벼운 선반의 동일한 홀더는 정격 토크에 도달하기 오래 전에 덜거덕거릴 것입니다. 기계를 지정할 때 한 번의 설정으로 절단해야 하는 기능을 나열한 다음 라이브 스테이션 수, 방향 및 토크에 대해 다시 작업합니다.
 헤비 롤 터닝용 CK84 시리즈 CNC 롤 선반 Siemens 828D 제어 장치, 견고한 가이드웨이 및 90kW 스핀들을 갖춘 견고한 CK84 롤 선반은 전용 노칭 전 대형 롤의 단일 설정 가공에 적합합니다. 제품보기 →
바 및 섹션 롤의 패스 패턴, 리브 및 초승달 홈의 경우 전용 노칭 및 롤 밀링 기계는 단일 터릿 스테이션에 의존하는 대신 롤과 커터를 함께 인덱싱하기 때문에 볼륨이 정당화되면 생산성이 더 높아집니다.
구동 홀더는 더러운 환경에서 분당 수천 회전으로 작동하는 기어 어셈블리입니다. 수명은 세 가지 습관에 따라 달라집니다. 즉, 드라이브 커플링을 깨끗하게 유지하고 살짝 기름을 바르는 것, 충격 후 런아웃을 확인하는 것, 표면 마감에 마모가 나타나기 전에 콜릿과 씰을 교체하는 것입니다. 테이퍼 또는 채터 생산을 시작하는 스테이션에서는 일반적으로 기계 결함이 아니라 마모된 콜릿이나 부서진 드라이브 커플링을 보고합니다.
 CNC 초승달 그루브 밀링 머신용 예비 부품 초경 및 PCD 커터, 밀링 홀더, 청동 지지 블록 및 고정 장치는 CNC 초승달 홈 밀링 기계를 정확하게 유지하고 마모 관련 가동 중지 시간을 줄이는 데 도움이 됩니다. 제품보기 →
예비품 가용성은 구매 후보다는 구매 전에 확인하는 것이 좋습니다. 콜릿, 고정 손잡이, 드라이브 키 및 기어 세트는 가장 먼저 고장나는 부품이며, 국지적으로 수리할 수 없는 홀더는 도구가 아니라 스크랩이 됩니다. 드라이브 시스템은 기계공과 마찬가지로 위치 정확도를 좌우하므로 이해해 둘 가치가 있습니다. CNC 시스템이 C축 인덱싱을 처리하는 방법 사양을 확정하기 전에.
구동 도구는 간단한 거래입니다. 고정식 홀더보다 비용이 더 많이 들고, 기계가 공급해야 하는 절삭유와 토크가 필요하며, 기능을 돌릴 수 없는 경우에만 투자를 얻을 수 있습니다. 롤 작업장에서는 키 홈, 플랫, 단면 구멍, 방사형 오일 통로 및 통과 홈 등의 특징을 예측할 수 있습니다. 한 달에 몇 개가 나타나는지 계산하고, 현재 도달하기 위해 수행하는 처리에 가격을 책정하면 일반적으로 결정이 내려집니다. 구동 툴링이 적합하지 않은 경우 정적 툴링이 여전히 강성, 비용 및 단순성 측면에서 우위를 점하므로 이를 강요할 이유가 없습니다. 홀더가 아닌 기계를 구입하는 상점의 경우 롤러 가공 장비 실제로 처리하는 롤 크기와 일치하는 스테이션을 지정한 다음 해당 롤이 요구하는 기능에 대해 스테이션을 지정합니다.

이 일련의 공작 기계는 주로 통과 및 프로세스 롤에 사용됩니다. 또한 롤의 외부 원과 롤 넥을 돌릴 수 있으며 롤과 비슷한 부분을 돌릴 수도 있습니다. 주철 강철, 단조 강철, 합금 강철, 냉장 주철, 연성 철, 텅스텐 카바이드 롤러 링 및 기타 재료를 절단하는 ...
세부 사항을 참조하십시오
CK84 시리즈 CNC 롤 선반은 Siemens 828d CNC 시스템을 채택하며 서보 모터에 의해 구동됩니다. 이 공작 기계를 설계 할 때, 우리는 이탈리아 및 독일 회사의 기술 성능 지표와 새로운 기계적 구조 형태의 롤 선반을 완전히 분석하고 유명한 국내 회사...
세부 사항을 참조하십시오
CK450 경사 베드 CNC 선반은 독일 지멘스 제어 시스템을 채택합니다. 공작 기계의 외관, 운영 체제 및 안전 보호 시스템은 모두 즐거운 방식으로 설계되어 운영자에게 편리하고 안전하며 편안한 작동 조건을 제공합니다. 시장에서 롤러 링의 단일 가공 방법의 단점과...
세부 사항을 참조하십시오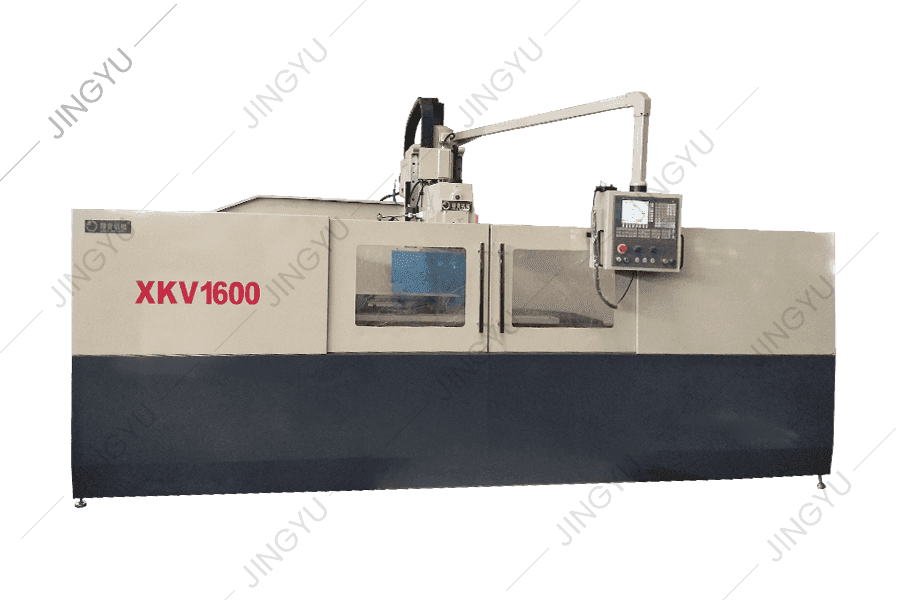
CNC 강화 밀링 머신은 풀 기어 스핀들 박스를 채택하고 스핀들 변속기 부품은 6 레벨 이상의 정밀도로 기어를 채택하며, 큰 토크, 저음 및 정밀도가 높습니다. 12 단 속도 제어를 통해 다양한 조건에서 강한 절단을 보장합니다. 선택적 대만 공압 도구 잠금 ...
세부 사항을 참조하십시오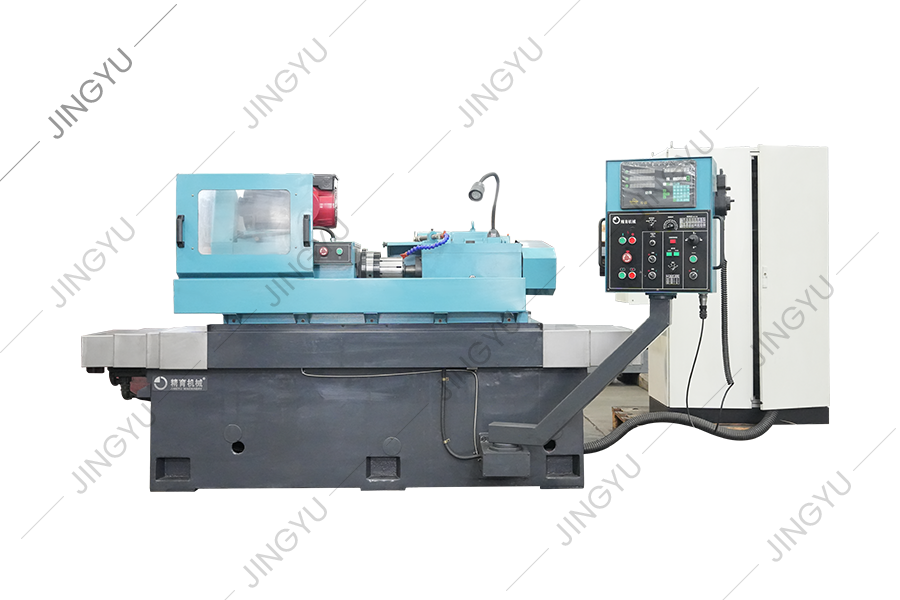
롤 링 형성 분쇄기는 주로 고속 와이어로드 생산을 위해 텅스텐 카바이드 롤러 링을 연삭하는 데 사용됩니다. 형성된 다이아몬드 그라인딩 휠은 카바이드 롤러 링의 외부 원 및 R 자형 그루브에서 거친 연삭, 반 마감 연삭, 미세 연삭 및 비 스파크 그라인딩을 수행하는...
세부 사항을 참조하십시오
MK8450 CNC 롤 그라인더는 주로 거친 연삭, 반 마감 그라인딩, 미세 연삭 및 텅스텐 탄화물 롤러 링, 합성 롤러 및 고 스피드 와이어로드 생산에 사용되는 고속 스틸 롤러의 외부 원 및 r 그루브의 거친 분쇄, 반짝이는 분쇄 및 비 스파크 그라인딩에 사용됩...
세부 사항을 참조하십시오
이 공작 기계는 회사의 CNC 롤 밀링 머신 시리즈를 기반으로 개발 한 새로운 유형의 CNC 롤 그루버 빙 기계 공구이며, 가정 및 해외에서 유사한 제품의 장단점에 대한 전체 연구 및 분석 후. 직경이 900mm 미만이고 길이가 2500mm 미만인 롤을 처리하는 ...
세부 사항을 참조하십시오
이 시리즈는 주로 CNC Crescent Groove Milling Machines가 밀링 도구 홀더, 밀링 커터, 지원 블록, 맨드 릴 픽스처 등과 같은 공통 착용 부품을 제공하는 것입니다.
세부 사항을 참조하십시오
이 시리즈는 주로 CBN 블레이드, PCD 블레이드, 척, 나사 등과 같은 CNC 롤 선반에 대한 일반적인 착용 부품을 제공합니다.
세부 사항을 참조하십시오
이 시리즈는 주로 CNC TC 링 그라인딩 머신 및 맨드 렐, 동적 및 정적 압력 스핀들, 코어로드, 그라인딩 휠, 흑연 휠 및 회전 도구와 같은 복합 롤 그라인딩 머신을위한 공통 착용 부품을 제공합니다.
세부 사항을 참조하십시오No.3, No.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R. China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
저작권 © Nantong Jingyu Machinery Co., Ltd. 모든 권리 보유

